


I motsetning til Lego-girene og -akslene vist nedenfor har de fleste motorer perfekt runde aksler. Dette gjør det vanskelig å feste tannhjul, trinser og tannhjul.
De viktigste metodene for å feste gir til aksler er lim, presspasning, kryssborede hull, kompresjon, settskruer, kilespor, evolvente splines og koniske låsebøssinger. De fleste industrielle applikasjoner vil bruke kilespor og/eller settskruer. Mens lim og pressfitting vanligvis gjøres på lavt dreiemoment eller hobbyapplikasjoner.
La oss undersøke hver metode og veie fordeler og ulemper. Jeg vil også bruke begrepene; gir, trinser, kjedehjul og cams, om hverandre ettersom denne artikkelen tar for seg hvordan enheten er montert, ikke hva den gjør.
Lim
Lim brukes mest i hobbyapplikasjoner med plastgir. Ikke bare fordi plastgir ikke kan håndtere mye dreiemoment, men også fordi akselstørrelsene forblir små i diameter.
Ettersom akseldiameteren øker, er den relative styrken til limskjøten og akselstyrken lik omtrent 3/16" (5 mm) ved bruk av en konservativ limstyrke på 1000 psi (7 N/mm) og en aksel av C1018 stål ( 54 ksi, 370 MPa).
Konklusjon: bruk av lim er et godt valg for små skaft
Som nevnt vil de fleste limprodusenter annonsere en skjærstyrke på minst 1000 psi og noen så høye som 3000+ psi. En lapskjærtest gjøres ved å ha to lange tynne stenger festet sammen med limet over et målbart område. Endene av stengene trekkes fra hverandre til feil. Kraften deles på arealet og resultatet er rundskjærstyrken.
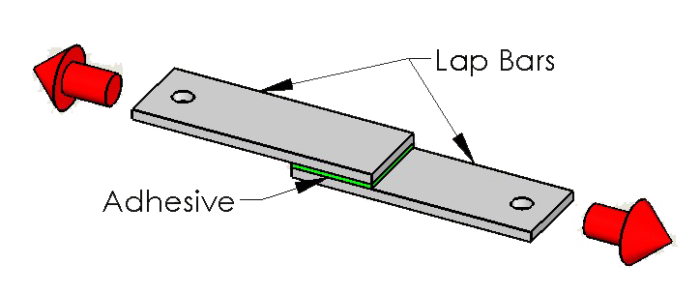
Jeg pleier å designe rundt det lave antallet annonserte skjærstyrke her, da det er mange faktorer som spiller inn som kan redusere den faktiske styrken. Blant disse er overflatebehandling, overflatepåføring, temperatur og fuktighet.
Før du påfører limet, må du grove opp overflatene på remskiven og akselen med litt sandpapir (~200 – 300 korn) eller en fin fil. Dette vil gi limet små hakk å ta tak i. Du vil da ønske å rengjøre og avfette med et rensemiddel og deretter tørke helt. Jeg liker å bruke bremserens vanligvis fordi jeg har det rundt.
For å finne ut om applikasjonen din tåler det påførte dreiemomentet. Bruk følgende formler.
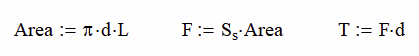
Der Area er overflatearealet mellom akselen og trinsen, d er akselens diameter, L er overlappingslengden for akselen og trinsen, F er den indre skjærkraften mellom akselen og trinsen, Sser skjærstyrken til limet, og T er det påførte (eller maksimale dreiemomentet).
Ved å bruke en gjennomsnittlig limskjærstyrke på 1000 psi, en diameter på 0,19 tommer og overlappingslengde på 0,38 tommer, kan vi finne at vårt maksimale dreiemoment er 43,1 i lb.
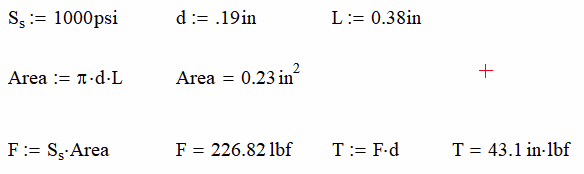
Det er tre hovedulemper ved å bruke limmetoden for å koble en trinse til en aksel
Dreiemomentet er begrenset av diameteren og limstyrken som allerede nevnt
Det er muligheten til å ha akselen og trinsen ute av midten og/eller vinkelrett. Dette kan minimeres av toleransen mellom de to, men ikke så stramt at du vil tørke av alt limet.
Det er ingen måte å justere eller erstatte komponentene uten muligheten for å skade 1 eller begge komponentene. Å ha justering er viktig, og denne metoden tillater ikke det i det hele tatt.
Press-fitting
Press-fitting er en velprøvd metode for å feste gir til aksler. Det har vært i bruk i jernbaneindustrien som en metode for å spare penger når hjulmontasjer slites ut eller blir utrunde.
Hovedhjulsveisingen har en nøyaktig bearbeidet diameter og deretter påføres et tynt bånd av herdet stål rundt den. Båndet eller "dekket" er faktisk mindre enn den maskinerte overflaten. Dette gjør at det rimelige båndet kan skiftes fra tid til annen i stedet for hele hjulenheten.
Følgende video viser hvordan dekket fjernes fra hjulet ved å bruke varme. Båndet vil utvide seg i diameter når temperaturen stiger. Hjulet (indre diameter) vil holde seg omtrent samme størrelse fordi det har mye mer masse og vil utstråle varme raskere.
På dette tidspunktet kan båndet pries av og et nytt installeres på samme måte.
Fordi det ikke er noen mekanisk lås på denne, er den 100 % basert på friksjon og den kan skli. Måling og bestemmelse av presspasningen er vanskelig, og det må vanligvis gjøres forutsetninger.
Der Pr er trykket mellom overflatene, δ er mengden presspasning, d er akseldiameteren, doer den ytre diameteren til navet eller giret, dier den indre diameteren til akselen (hvis hul), μ er friksjonskoeffisienten mellom materialene og E og ν er Youngs modul og Poissons forhold til materialene.
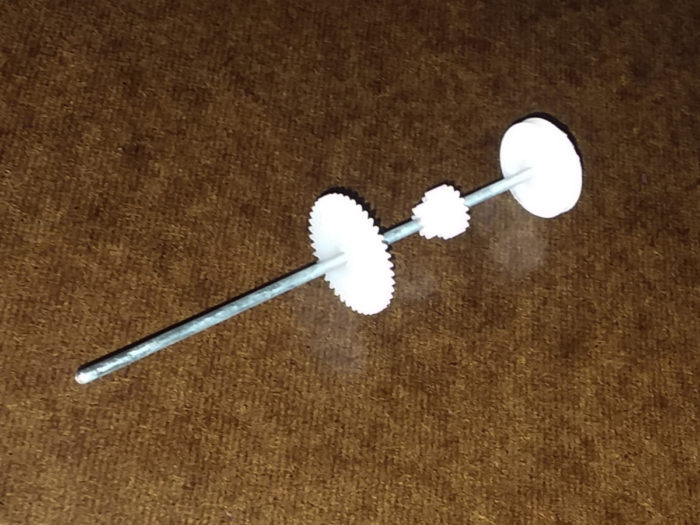
Presspass tannhjul på en aksel
Oppvarming av materialet vil øke diameteren; reduserer derfor mengden presspasning, δ. Dette gjør utstyret lettere å få av eller på, men sluttresultatet er det samme når det avkjøles.
Hvis du gjør dette hjemme med plastgir. Prøv å varme dem opp i ovnen på ca 175 grader til 200 grader (79 grader til 93 grader) og skyv dem deretter på skaftet.
Denne metoden er justerbar, men ikke lett, og du må kanskje demontere flere komponenter slik at varmen ikke ødelegger dem.
Kryssborede hull
Å bore et hull gjennom både girnavet og akselen er en fin måte å få mye dreiemoment på. Det forhindrer også at akselen blir overbelastet fordi tappen vil skjære (brekke) hvis dreiemomentet er for stort. Det er tre hovedtyper av pinner å bruke i denne applikasjonen listet nedenfor fra svakeste til sterkeste.
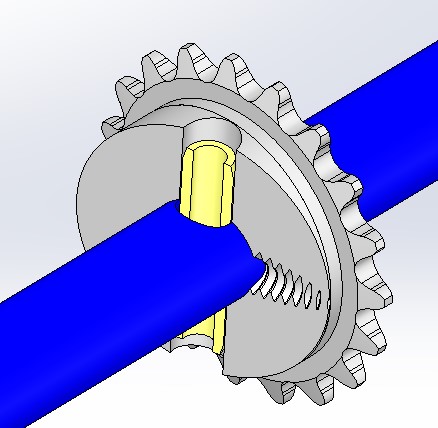
Kryssboret hull med rullestift (fjær).
Rullpinner (fjær eller slissede) – Dette er flate stenger som har blitt rullet til en rund form. De har en tendens til å åpne seg (derav fjærstifter) og tillater nok presspasning slik at pinnen ikke sklir ut. Jeg anbefaler disse fremfor de to andre alternativene.
Skjærpinner - Disse pinnene er solide og har et hakk i midtpunktet der pinnen er designet for å svikte ved en bestemt kraft. Det er viktig å få en tapp der hakket vil være i samme plan som akseldiameteren.
Dowel Pins - Dette er bare solide pinner med høy styrke. Hvis hullet ditt er for stort, må du sannsynligvis lime disse på plass (skjærpinner også). Hvis påføringen snur retning eller belastning, kan du oppmuntre limet til å svikte for tidlig og tappen til å falle ut.
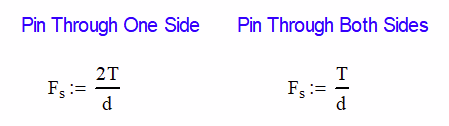
Hver av pinnene vil ha en annonsert bruddstyrke, og du kan velge diameter og type basert på ligningene nedenfor. Fser skjærkraften, T er det påførte dreiemomentet og d er akseldiameteren.
Denne metoden gir deg mye kapasitet til å håndtere mer dreiemoment, men gir fortsatt ingen justering når hullet først er boret. Hvis du roter for mange ganger, vil skaftet se ut som Swiss Cheese.
En stor fordel er at nesten hvem som helst kan lage denne jointen. Alt du trenger er en drill, bor og en hammer.Jeg anbefaler å bore en mindre diameter 1/16 – 3/32 først og sjekke justeringen med en tannpirker.Hvis den er god, borer du den ut til den diameteren du ønsker. Hvis ikke, roter til en annen del av akselen og prøv igjen.
Hvordan feste tannhjul, tannhjul og remskiver til aksler
Skrevet av Corey Rasmussen i Gears, Mechanical Design Sist oppdatert 22. august 2024
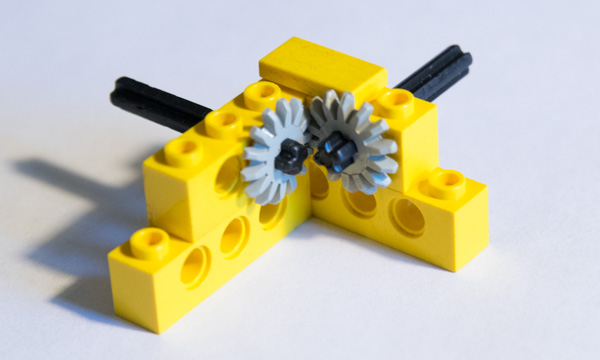
I motsetning til Lego-girene og -akslene vist nedenfor har de fleste motorer perfekt runde aksler. Dette gjør det vanskelig å feste tannhjul, trinser og kjedehjul.
De viktigste metodene for å feste gir til aksler er lim, presspasning, kryssborede hull, kompresjon, settskruer, kilespor, evolvente splines og koniske låsebøssinger. De fleste industrielle applikasjoner vil bruke kilespor og/eller settskruer. Mens lim og pressfitting vanligvis gjøres på lavt dreiemoment eller hobbyapplikasjoner.
La oss undersøke hver metode og veie fordeler og ulemper. Jeg vil også bruke begrepene; gir, trinser, kjedehjul og cams, om hverandre ettersom denne artikkelen tar for seg hvordan enheten er montert, ikke hva den gjør.
Lim
Lim brukes mest i hobbyapplikasjoner med plastgir. Ikke bare fordi plastgir ikke kan håndtere mye dreiemoment, men også fordi akselstørrelsene forblir små i diameter.
Bilde med tillatelse fra Creative Commons
Spent på å lære mer om Gears?
Registrer deg for Mentored Engineers GRATIS Comprehensive Gear Design Master Class ($500 Verdi) som inkluderer hans planetariske Gear Calculator ($250 Verdi) og ukentlig Mentored Engineer Newsletter
Navn:
Beste e-post:
Comprehensive Gear Design Master Class er en 17-delt serie med videoer og tekst hvor du lærer:
Slik dimensjonerer du tannhjulene slik at de passer sammen
Beregn belastningen på tannhjulstennene
Beregn girforhold i planetsystemet
Etter å ha fullført dette kurset vil du være i stand til å designe og spesifisere girkasser riktig for applikasjonene dine første gang.
Kurset og kalkulatoren har en samlet verdi på over $750! GRATIS
Vi respekterer personvernet ditt på e-post
Ettersom akseldiameteren øker, er den relative styrken til limskjøten og akselstyrken lik omtrent 3/16" (5 mm) ved bruk av en konservativ limstyrke på 1000 psi (7 N/mm) og en aksel av C1018 stål ( 54 ksi, 370 MPa).
Konklusjon: bruk av lim er et godt valg for små skaft
Som nevnt vil de fleste limprodusenter annonsere en skjærstyrke på minst 1000 psi og noen så høye som 3000+ psi. En lapskjærtest gjøres ved å ha to lange tynne stenger festet sammen med limet over et målbart område. Endene av stengene trekkes fra hverandre til feil. Kraften deles på arealet og resultatet er rundskjærstyrken.
Jeg pleier å designe rundt det lave antallet annonserte skjærstyrke her, da det er mange faktorer som spiller inn som kan redusere den faktiske styrken. Blant disse er overflatebehandling, overflatepåføring, temperatur og fuktighet.
Før du påfører limet, må du grove opp overflatene på remskiven og akselen med litt sandpapir (~200 – 300 korn) eller en fin fil. Dette vil gi limet små hakk å ta tak i. Du vil da ønske å rengjøre og avfette med et rensemiddel og deretter tørke helt. Jeg liker å bruke bremserens vanligvis fordi jeg har det rundt.
For å finne ut om applikasjonen din tåler det påførte dreiemomentet. Bruk følgende formler.
Der Area er overflatearealet mellom akselen og trinsen, d er akselens diameter, L er overlappingslengden for akselen og trinsen, F er den indre skjærkraften mellom akselen og trinsen, Sser skjærstyrken til limet, og T er det påførte (eller maksimale dreiemomentet).
Ved å bruke en gjennomsnittlig limskjærstyrke på 1000 psi, en diameter på 0,19 tommer og overlappingslengde på 0,38 tommer, kan vi finne at vårt maksimale dreiemoment er 43,1 i lb.
Det er tre hovedulemper ved å bruke limmetoden for å koble en trinse til en aksel
Dreiemomentet er begrenset av diameteren og limstyrken som allerede nevnt
Det er muligheten til å ha akselen og trinsen ute av midten og/eller vinkelrett. Dette kan minimeres av toleransen mellom de to, men ikke så stramt at du vil tørke av alt limet.
Det er ingen måte å justere eller erstatte komponentene uten muligheten for å skade 1 eller begge komponentene. Å ha justering er viktig, og denne metoden tillater ikke det i det hele tatt.
Skjøte aksler sammen? Sjekk ut vår guide til akselkoblinger.
Press-fitting
Press-fitting er en velprøvd metode for å feste gir til aksler. Den har vært i bruk i jernbaneindustrien som en metode for å spare penger når hjulmonteringer slites ut eller blir utrunde.
Hovedhjulsveisingen har en nøyaktig bearbeidet diameter og deretter påføres et tynt bånd av herdet stål rundt den. Båndet eller "dekket" er faktisk mindre enn den maskinerte overflaten. Dette gjør at det rimelige båndet kan skiftes fra tid til annen i stedet for hele hjulenheten.
Følgende video viser hvordan dekket fjernes fra hjulet ved å bruke varme. Båndet vil utvide seg i diameter når temperaturen stiger. Hjulet (indre diameter) vil holde seg omtrent samme størrelse fordi det har mye mer masse og vil utstråle varme raskere.
På dette tidspunktet kan båndet pries av og et nytt installeres på samme måte.
Fordi det ikke er noen mekanisk lås på denne, er den 100 % basert på friksjon og den kan skli. Måling og bestemmelse av presspasningen er vanskelig, og det må vanligvis gjøres forutsetninger.
Super sakteGratis Online Shaft Press Fit-kalkulatoreller Go Pro
Der Pr er trykket mellom overflatene, δ er mengden presspasning, d er akseldiameteren, doer den ytre diameteren til navet eller giret, dier den indre diameteren til akselen (hvis hul), μ er friksjonskoeffisienten mellom materialene og E og ν er Youngs modul og Poissons forhold til materialene.
Presspass tannhjul på en aksel
Oppvarming av materialet vil øke diameteren; reduserer derfor mengden presspasning, δ. Dette gjør utstyret lettere å få av eller på, men sluttresultatet er det samme når det avkjøles.
Hvis du gjør dette hjemme med plastgir. Prøv å varme dem opp i ovnen på ca 175 grader til 200 grader (79 grader til 93 grader) og skyv dem deretter på skaftet.
Denne metoden er justerbar, men ikke lett, og du må kanskje demontere flere komponenter slik at varme ikke ødelegger dem.
Kryssborede hull
Å bore et hull gjennom både girnavet og akselen er en fin måte å få mye dreiemoment på. Det forhindrer også at akselen blir overbelastet fordi tappen vil skjære (brekke) hvis dreiemomentet er for stort. Det er tre hovedtyper av pinner å bruke i denne applikasjonen listet nedenfor fra svakeste til sterkeste.
Kryssboret hull med rullestift (fjær).
Rullstifter (fjær eller slissede) – Dette er flate stenger som har blitt rullet til en rund form. De har en tendens til å åpne seg (derav fjærstifter) og tillater nok presspasning slik at pinnen ikke sklir ut. Jeg anbefaler disse fremfor de to andre alternativene.
Skjærpinner - Disse pinnene er solide og har et hakk i midtpunktet der pinnen er designet for å svikte ved en bestemt kraft. Det er viktig å få en tapp der hakket vil være i samme plan som akseldiameteren.
Dowel Pins - Dette er bare solide pinner med høy styrke. Hvis hullet ditt er for stort, må du sannsynligvis lime disse på plass (skjærpinner også). Hvis påføringen snur retning eller belastning, kan du oppmuntre limet til å svikte for tidlig og tappen til å falle ut.
Hver av pinnene vil ha en annonsert bruddstyrke, og du kan velge diameter og type basert på ligningene nedenfor. Fser skjærkraften, T er det påførte dreiemomentet og d er akseldiameteren.
Denne metoden gir deg mye kapasitet til å håndtere mer dreiemoment, men gir fortsatt ingen justering når hullet først er boret. Hvis du roter for mange ganger, vil skaftet se ut som Swiss Cheese.
En stor fordel er at nesten hvem som helst kan lage denne jointen. Alt du trenger er en drill, bor og en hammer.Jeg anbefaler å bore en mindre diameter 1/16 – 3/32 først og sjekke justeringen med en tannpirker.Hvis den er god, borer du den ut til den diameteren du ønsker. Hvis ikke, roter til en annen del av akselen og prøv igjen.
KomprimeringHuber
Selv om det ikke er en vanlig metode for å feste gir til aksler, er den tilgjengelig. Når giret skyves over akselen, strammes settskruen og friksjonen vil bære dreiemomentet. Koeffisienten kan utilsiktet reduseres på grunn av oljeaktige skafter eller bruk av anti-feste. Det er best å bruke forskjellige metaller når du bruker denne metoden.
Kostnaden for å lage relieffer i komponentene gjør denne metoden kostbare i de fleste tilfeller.
Bare unngå denne typen ledd!
Sett skruer
Settskruen (eneste) metoden for å feste til en aksel er veldig vanlig med timing trinser, tannhjul og tannhjul.
Det er vanskelig å avgjøre hva slags dreiemoment man kan få ut av en kobling som denne. Resultatet kan variere mye på grunn av friksjonskoeffisient, påført dreiemoment, smøring av gjengene og settskruetype. Den grunnleggende ligningen er som følger:
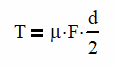
Der T er utgangsmomentet, μ er friksjonskoeffisienten, F er normalkraften fra en settskrue og d er daft-diameteren.
De fleste bare stram stilleskruen så mye som mulig. Så lenge remskiven ikke glir av for stort dreiemoment, vil alt være i orden. Men når den gjør det, vil du raskt ha et spor inn i skaftet. Dette gjør akseldiameteren din mindre; og dermed redusere det maksimale dreiemomentet du kan oppnå.
Hovedfordelen er at denne metoden er 100 % justerbar for rotasjon til akselen og langs dens lengde. Vanligvis er denne metoden bare tilgjengelig med skaftstørrelser 1/2" (13 mm) eller mindre.
Keyways
For de fleste industrielle bruksområder er standarden nøkkelaksler.Langt alt hylleutstyr vil være tilgjengelig i en rekke boringer dimensjonert med nøkkelspor. Du kan også kjøpe dem med uferdige boringer og kutte din egen kilespor hvis du vil.

Når du velger en borestørrelse, pass på at du ikke velger en aksel som er for stor for giret. Nylig hadde jeg et system som brukte et 10-tannhjul på en 1-tommers aksel. Systemet hadde noen trykktopper ved oppstart og knekte faktisk tannhjulet i to.
Det var i stand til å gjøre dette så enkelt fordi materialet mellom utsiden av navet og kilesporet var bare 1/8" tykt. Vi var i stand til å doble det til ¼ ved å legge til én tann. Dette er en situasjon der en involutt spline ville være et bedre valg (mer om det senere).
De fleste gir holdes fra å gli på akselen med bare en eller to settskruer. Vanligvis vil en skrue være på nøkkelen og den andre vil være 90 grader til den og presse mot akselen. For sylindriske tannhjul er dette tilstrekkelig, men for spiralformede tannhjul må det være mer positivt inngrep på akselen for å ta høyde for sidebelastningen. Mulige løsninger er aksiallager, koniske rullelagre eller låseringer.


